螺杆泵机械密封漏油怎么办,如何快速解决漏油问题?
螺杆泵机械密封漏油,核心解决思路是:先停机排查漏点,再针对性更换密封件或调整安装,多数情况下半小时内能定位问题,2小时内完成修复。
螺杆泵机封漏油,问题到底出在哪一环
机械密封不是单独一个零件,而是一套精密配合的端面摩擦副。螺杆泵的轴封位置漏油,业内专家指出,九成以上逃不开以下三个层面的原因。很多人一上来就拆泵,这是典型的“头痛医脚”。我们先从源头分层排查。
第一层:静密封失效,占漏油案例的较大比例
静密封包括O型圈、垫片和压盖密封面。这层出问题,通常在泵体静止状态就开始渗漏,或者在运行几分钟内出现滴漏。常见诱因有三个:
- 安装时O型圈被轴肩或键槽划伤,出现细小裂纹,肉眼很难察觉。
- 密封压盖螺栓紧固顺序不对,导致端面单侧受力翘曲。
- 介质温度超过橡胶材质耐温极限,O型圈硬化失去弹性。
判断方法很简单:停机后擦干漏油区域,用干净纸巾按压压盖边缘。如果纸巾上出现油迹,基本可以锁定是静密封层失效。
第二层:动环与静环端面磨损,属于典型的工况磨损
动环和静环的贴合面是机械密封的核心。这一层漏油,特征是泵运行中持续渗漏,转速越高漏得越厉害。造成端面磨损的原因多数情况下是以下几种:
- 介质含固体颗粒,硬质颗粒嵌入密封面,形成环形沟槽。
- 泵抽空或气蚀,密封面干摩擦瞬间高温,导致热裂。
- 弹簧压缩量过大,端面比压过高,加速磨损。
这里要特别提醒,行业共识认为,螺杆泵输送高粘度介质时,若介质在密封腔体内流动性差,摩擦热散不出去,端面温度能轻松超过150℃,直接破坏碳化硅密封环。
第三层:辅助密封圈与轴套配合间隙超差
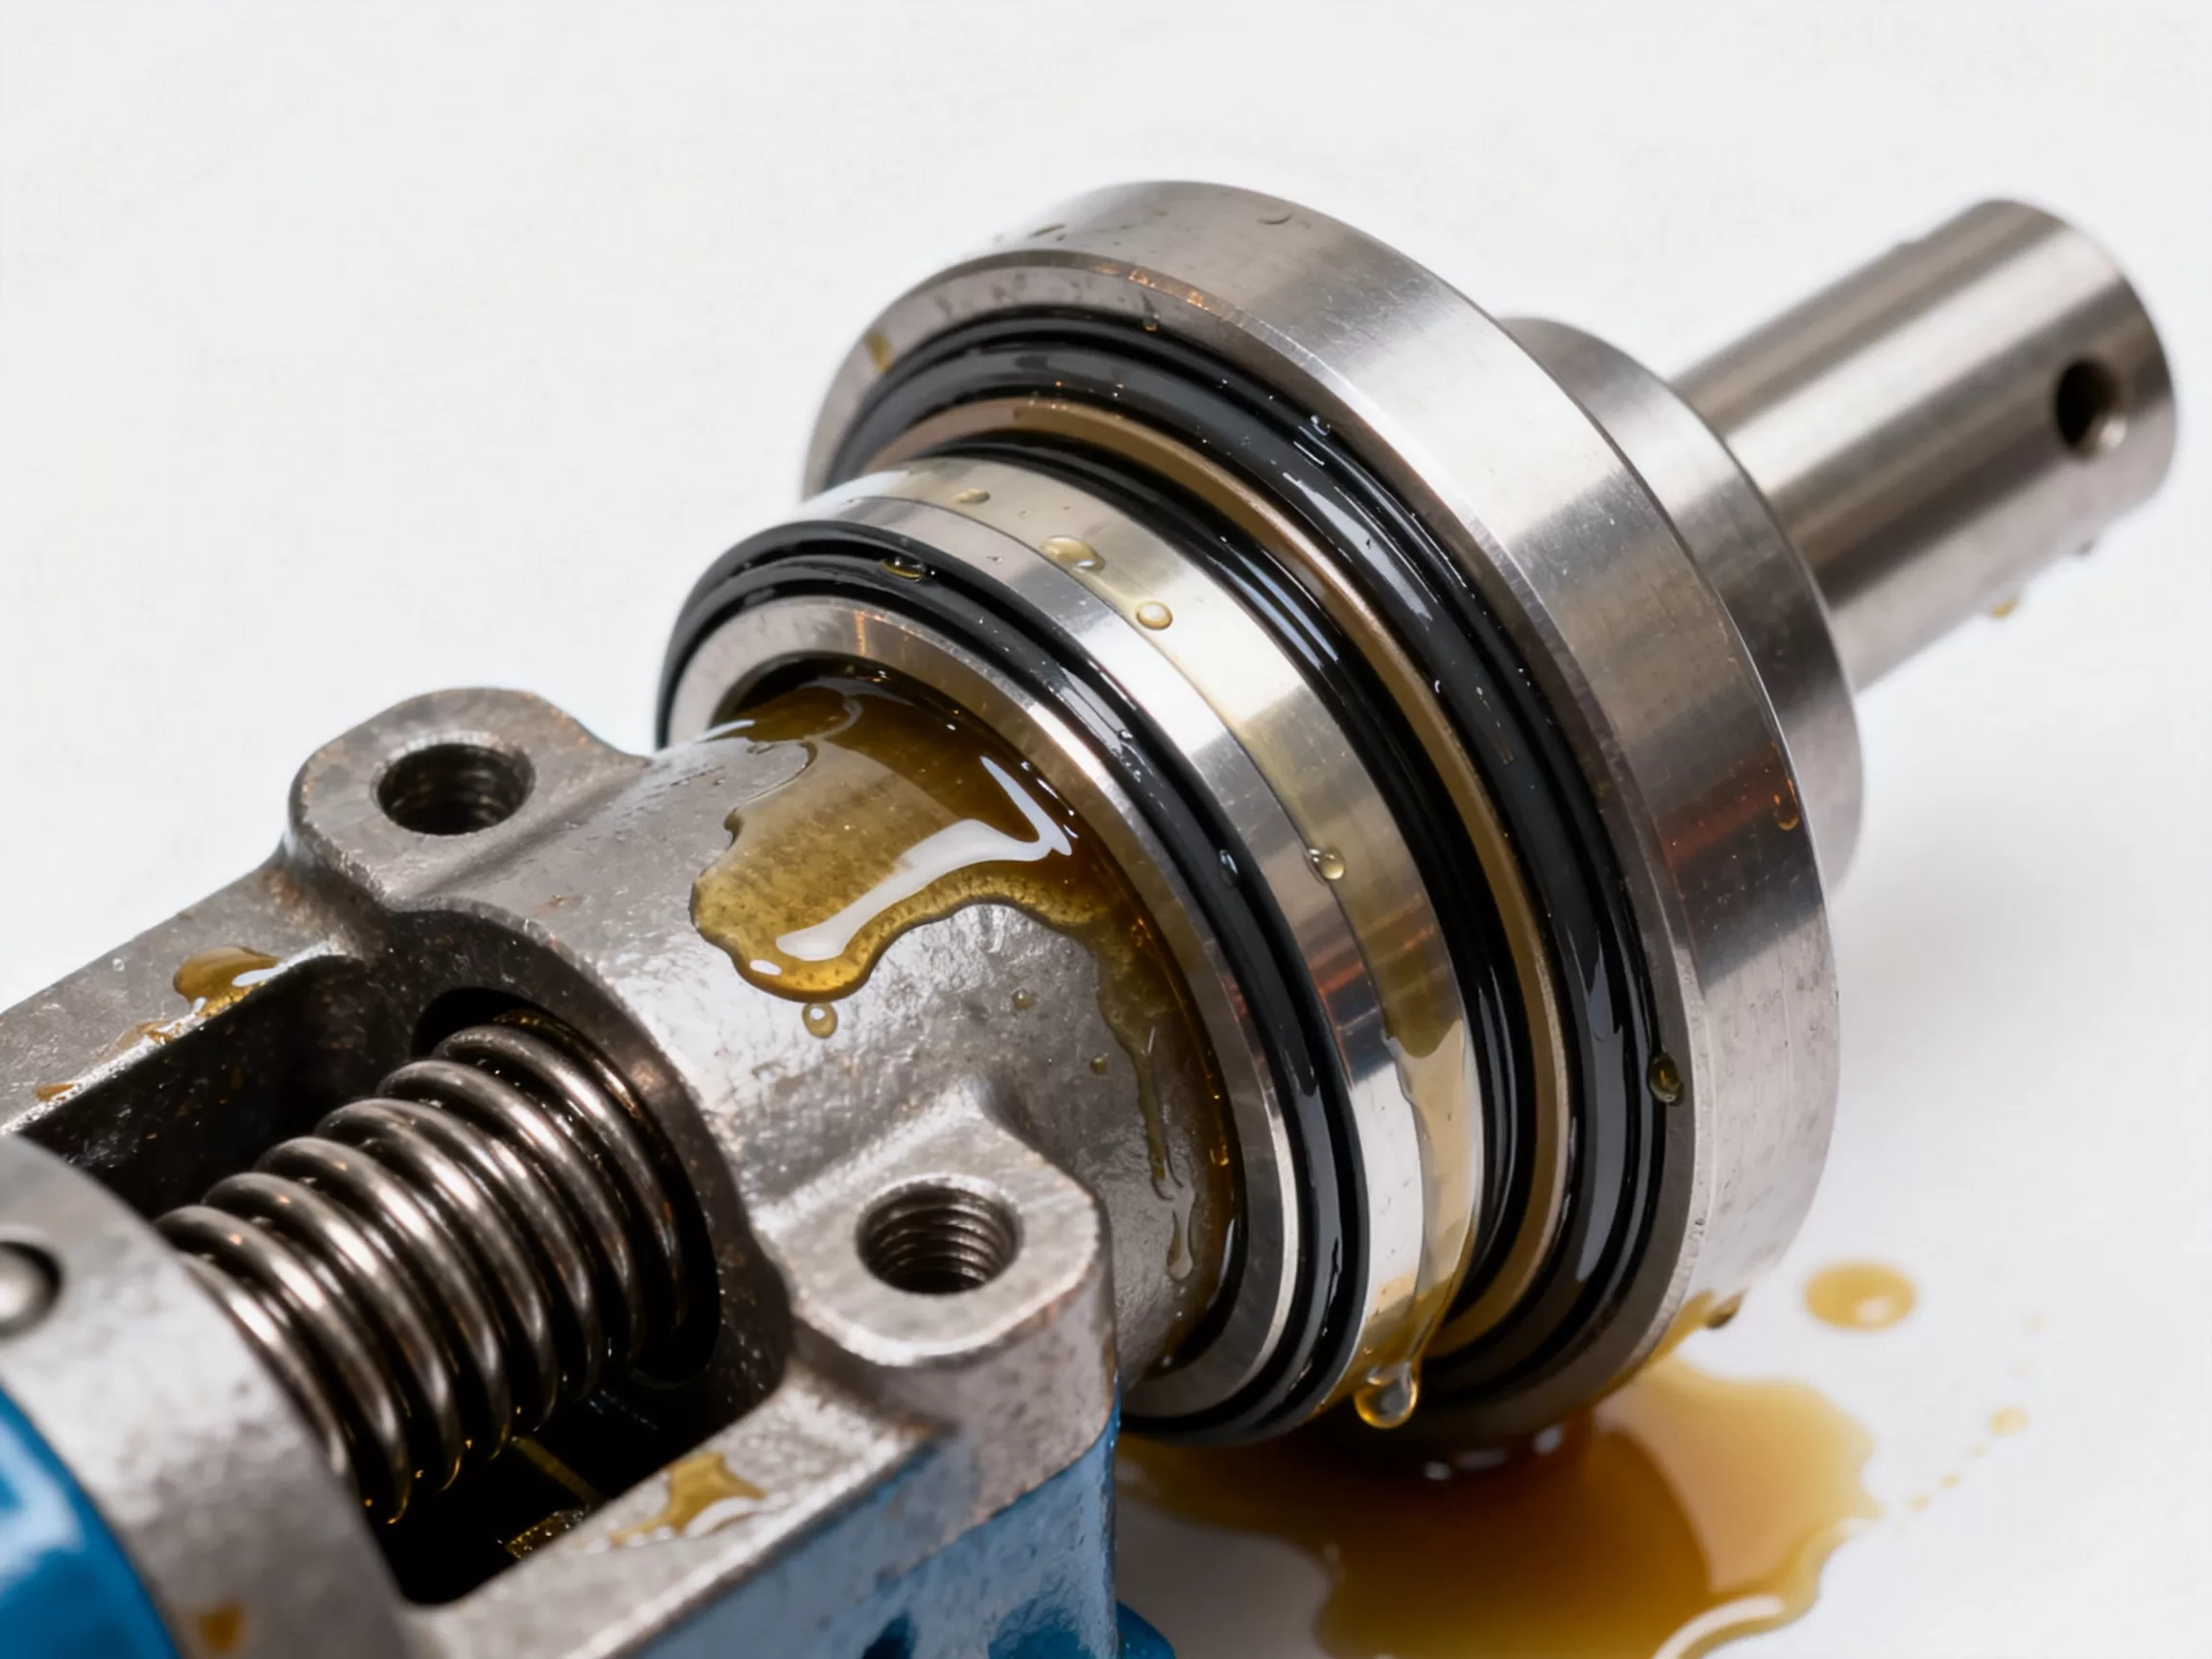
泵长时间运转,轴套外圆被密封圈勒出凹槽,或者轴套本身磨损变小。密封圈失去径向抱紧力,油沿着轴套外壁直接窜出来。这类漏油有个明显特征:停机时不漏,一开机就甩油,且漏油量随转速波动。
螺杆泵机封漏油怎么处理,按步骤来才不返工
第一步:先做动静态观察,判断漏油严重程度,别急着拆
把泵现场擦干净,然后分两种状态观察:
- 静态观察:停机8小时后看泵体下方,若有新油滴,说明静密封失效。
- 动态观察:点动开机3秒再停,看密封压盖喷油还是渗油。喷油说明端面已经严重分离,渗油说明端面有微量泄漏通道。
这两种状态的处置方向完全不同。静态漏油换O型圈就能解决,动态漏油则必须拆解检查端面。
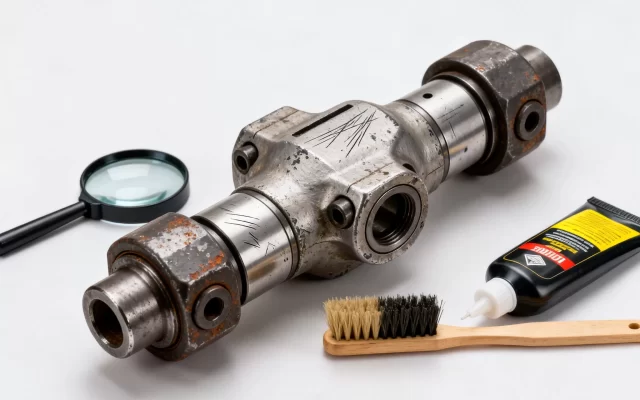
第二步:拆解检查,重点看密封面磨损痕迹
拆下机械密封后,不要急着扔。观察密封面有三个关键点:
- 密封面是否有一条连续的光亮带,宽度应在0.5mm-1.5mm之间。过窄说明接触不良,过宽说明磨损过度。
- 用指甲划过密封面,若感觉有明显台阶,直接报废换新。
- 检查弹簧是否变形、断裂,弹簧自由高度是否一致。
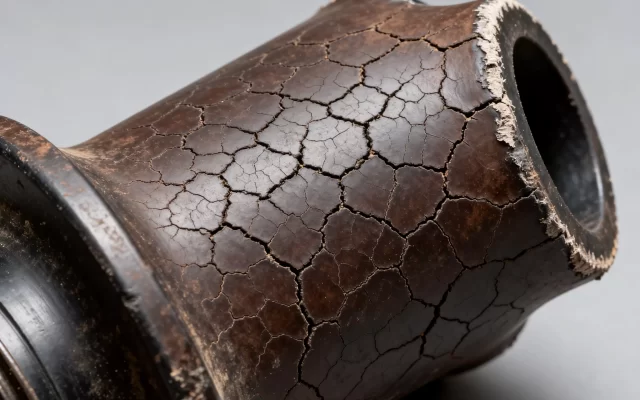
多数情况下,拆开就能发现动环表面有径向裂纹,这是热裂特征,直接判定密封失效。
第三步:测量轴套跳动量,确认转子系统对中
装上密封前,必须用百分表测量轴套径向跳动量。测量点选在密封安装位,盘动转子一周,跳动量若超过0.05mm,机封装上去很快又会漏。行业普遍接受的标准是:轴套径向跳动不大于0.03mm-0.05mm。超差时,需要检查轴承间隙和轴弯曲度,不能强行装机。
第四步:回装时控制安装尺寸,同步紧固压盖
这一步最容易出问题。机械密封的弹簧压缩量决定了端面比压。安装时先测量密封总成自由高度和安装高度,计算压缩量。橡胶波纹管机封压缩量通常控制在4mm-6mm之间,金属波纹管机封在2mm-3mm左右。压盖螺栓必须对角交替紧固,分三次拧到规定扭矩,防止压盖变形。
选对密封件材质,比换十次密封更省钱
不同介质对应不同密封面材质组合
做螺杆泵维修年头久的人都清楚,密封材质选错,换得再勤也没用。下表是化工现场常用的选配逻辑:
| 介质特性 | 动环材质 | 静环材质 | 辅助密封圈 | 应用场景 |
|---|---|---|---|---|
| 普通润滑油 | 碳化硅 | 碳化硅 | 丁腈橡胶 | 通用工况,性价比优先 |
| 含颗粒废水 | 碳化钨 | 碳化硅 | 氟橡胶 | 污水处理站、洗煤厂 |
| 高温沥青 | 硬质合金 | 石墨浸锑 | 全氟醚橡胶 | 沥青搅拌站、化工厂 |
| 腐蚀性酸碱 | 碳化硅 | 碳化硅 | 聚四氟乙烯 | 精细化工、电镀液输送 |
单端面机封漏油能不能改成双端面
不少化工厂的螺杆泵在夏季高温时段频繁漏油,单端面机封散热空间有限。改成双端面机械密封,在密封腔体内通入隔离液(通常是常温清水或白油),一方面带走摩擦热,另一方面即使内侧密封泄漏,隔离液压力会阻止介质外漏。改造费用不算高,但能显著延长密封寿命。业内专家指出,双端面结构对高粘度、易结晶介质效果尤其明显。
螺杆泵机械密封漏油维修费用大概多少
不同维修方案的成本差异
很多设备管理员来电就问维修价格。事实上,费用跨度极大,取决于损坏程度和配件类型:
| 维修方案 | 大致费用区间(含人工) | 适用情况 |
|---|---|---|
| 更换O型圈和垫片 | 几十到一百多 | 静密封渗漏,端面完好 |
| 更换机械密封总成(国产) | 二百到六百 | 端面磨损或热裂 |
| 更换机械密封总成(合资/进口) | 八百到两千 | 高要求工况或原厂配件 |
| 轴套修复或更换 | 三百到八百 | 轴套磨损严重,与密封圈配合失准 |
| 整泵密封系统改造 | 两千到五千 | 双端面改造或密封冲洗方案升级 |
这里说的费用是常规工况价格,如果你在偏远地区,维修师傅上门费会额外算。多数情况下,更换一套国产优质机封就能解决问题,没必要盲目追进口件。
换完密封还是漏,三个容易忽视的细节
泵的进口管道有没有憋气
螺杆泵进口管路设计不合理,介质带入气体,会造成密封腔体压力波动。压力突变时,端面瞬间被顶开,油就从这个间隙挤出来。检查进口管路是否漏气,过滤器是否堵塞,确保介质连续稳定进入。
定子与转子配合是否过紧
螺杆泵的定子是橡胶材质,运行久了会溶胀。定子内径变小,转子转动阻力变大,扭矩传导到轴上,轴会发生周期性径向偏移。这个偏移量传到密封端面,破坏液膜,导致泄漏。用手盘车如果感觉很沉,重点检查定子磨损情况。
底座水平度与联轴器对中是否达标
现场安装时,电机与泵联轴器对中偏差过大,轴承座受到的径向力直接反射到密封处。用激光对中仪或塞尺+刀口尺检查,联轴器外圆偏差控制在0.05mm以内,端面间隙均匀。这个细节很多维修工不会主动检查,但它是新密封早期失效的头号原因。
螺杆泵机械密封漏油的日常保养建议
- 每次启动前,打开密封腔体冲洗阀,确认隔离液或冲洗介质流通正常。
- 冬季气温低于零下的地区,停机超过4小时,放净密封腔体内的积液,防止结冰胀裂密封面。
- 每月检查一次密封压盖温度,用手背触碰压盖,若烫得无法停留超过3秒,说明密封端面摩擦过热,需停车检查。
- 备用泵每周盘车一次,每次转动180度,防止密封面粘连。
螺杆泵机封漏油问答精选
泵还在运转,能不能不停泵处理机封漏油?
不能。机械密封在运转状态下,端面间隙由液膜支撑。强行带压锁紧压盖螺栓,只会让端面比压骤增,密封面在数分钟内就会剧烈磨损报废,甚至烧毁密封环。正确做法是停机泄压后处理。
自己买密封件更换,还是找专业维修队划算?
如果泵口径在DN50以下,且具备基本钳工技能,可以自己换。但要注意,机械密封拆装一次对精度要求较高,安装尺寸差0.1mm就可能白干。大型泵或高温高压工况,建议找有经验的师傅带班。化工厂因维修不当导致密封频繁损坏的案例,多数是安装压缩量控制错误造成的。
换完新的机械密封,运行两三天又开始渗漏,是什么原因?
大概率不是密封本身的问题,而是密封工作环境没改善。最常见的情况是轴套原磨损台阶未处理,新密封圈装上去再次被台阶啃伤。其次检查轴承游隙是否过大,轴窜量超过0.3mm时,机封端面无法维持稳定贴合。这类情况需要彻底检修转子系统,
更换轴套并调整轴承预紧力。轴窜量超标的问题不解决,更换再多次密封也只是重复成本支出。
螺杆泵机械密封漏油并非疑难杂症,按系统性步骤排查,优先解决静密封和端面磨损两大主因,配合正确的材质选型和安装工艺,一次修复即可长期稳定运行。维修思路的核心在于:先诊断,后动手,别拿新零件去赌旧问题。