螺杆泵万向节组件磨损原因有哪些,如何预防?
螺杆泵万向节组件磨损,核心原因集中在润滑失效、安装不对中和工况过载三方面,其中润滑问题占主导,多数情况下并非单一因素导致。
—
为什么万向节磨损总从“微小的卡顿”开始
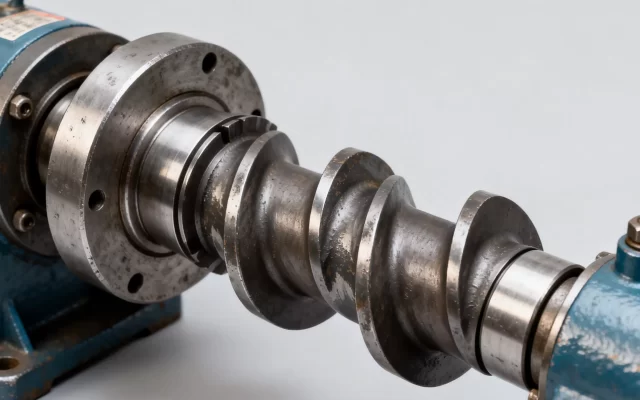
万向节在螺杆泵里扮演的角色,相当于人体的膝关节。它要把电机传来的旋转动力,平稳地传递给做行星运动的转子。这个动作看似简单,实际每转一圈,万向节内部的滚针、销轴、叉头都要承受方向不断变化的剪切力。磨损从来不是突然发生的,它的起点往往是润滑油脂干涸后产生的干摩擦。
我见过不少现场案例,泵送介质是带颗粒的砂浆或含砂污水,操作工反映“泵声音不对”时,拆开万向节护套,里面已经是一锅黑糊糊的金属碎屑。这种磨损的根源,不是材质不行,而是润滑脂被介质冲刷稀释,或者护套破损进水,导致滚针轴承在无润滑状态下高速运转。业内专家指出,螺杆泵万向节故障中有相当一部分比例与密封护套失效有直接关系。
磨损的早期信号很隐蔽:泵的流量脉动略有增大,振动值小幅上升,如果不拆开检查,很难发现万向节内部已经出现点蚀。等到泵体出现明显的周期性异响,万向节间隙往往已经大到无法修复的程度。
万向节磨损的机理:不只是“磨”那么简单
机械摩擦损耗:滚针与销轴的“硬碰硬”
正常工况下,万向节滚针与销轴之间隔着一层油膜。这层油膜厚度只有几个微米,却承受着巨大的接触应力。当润滑脂老化、变硬、流失,油膜破裂后,滚针直接压在销轴上。每一次转动,都是一次微型切削。磨损下来的铁粉混在油脂里,变成研磨膏,进一步加速磨损。
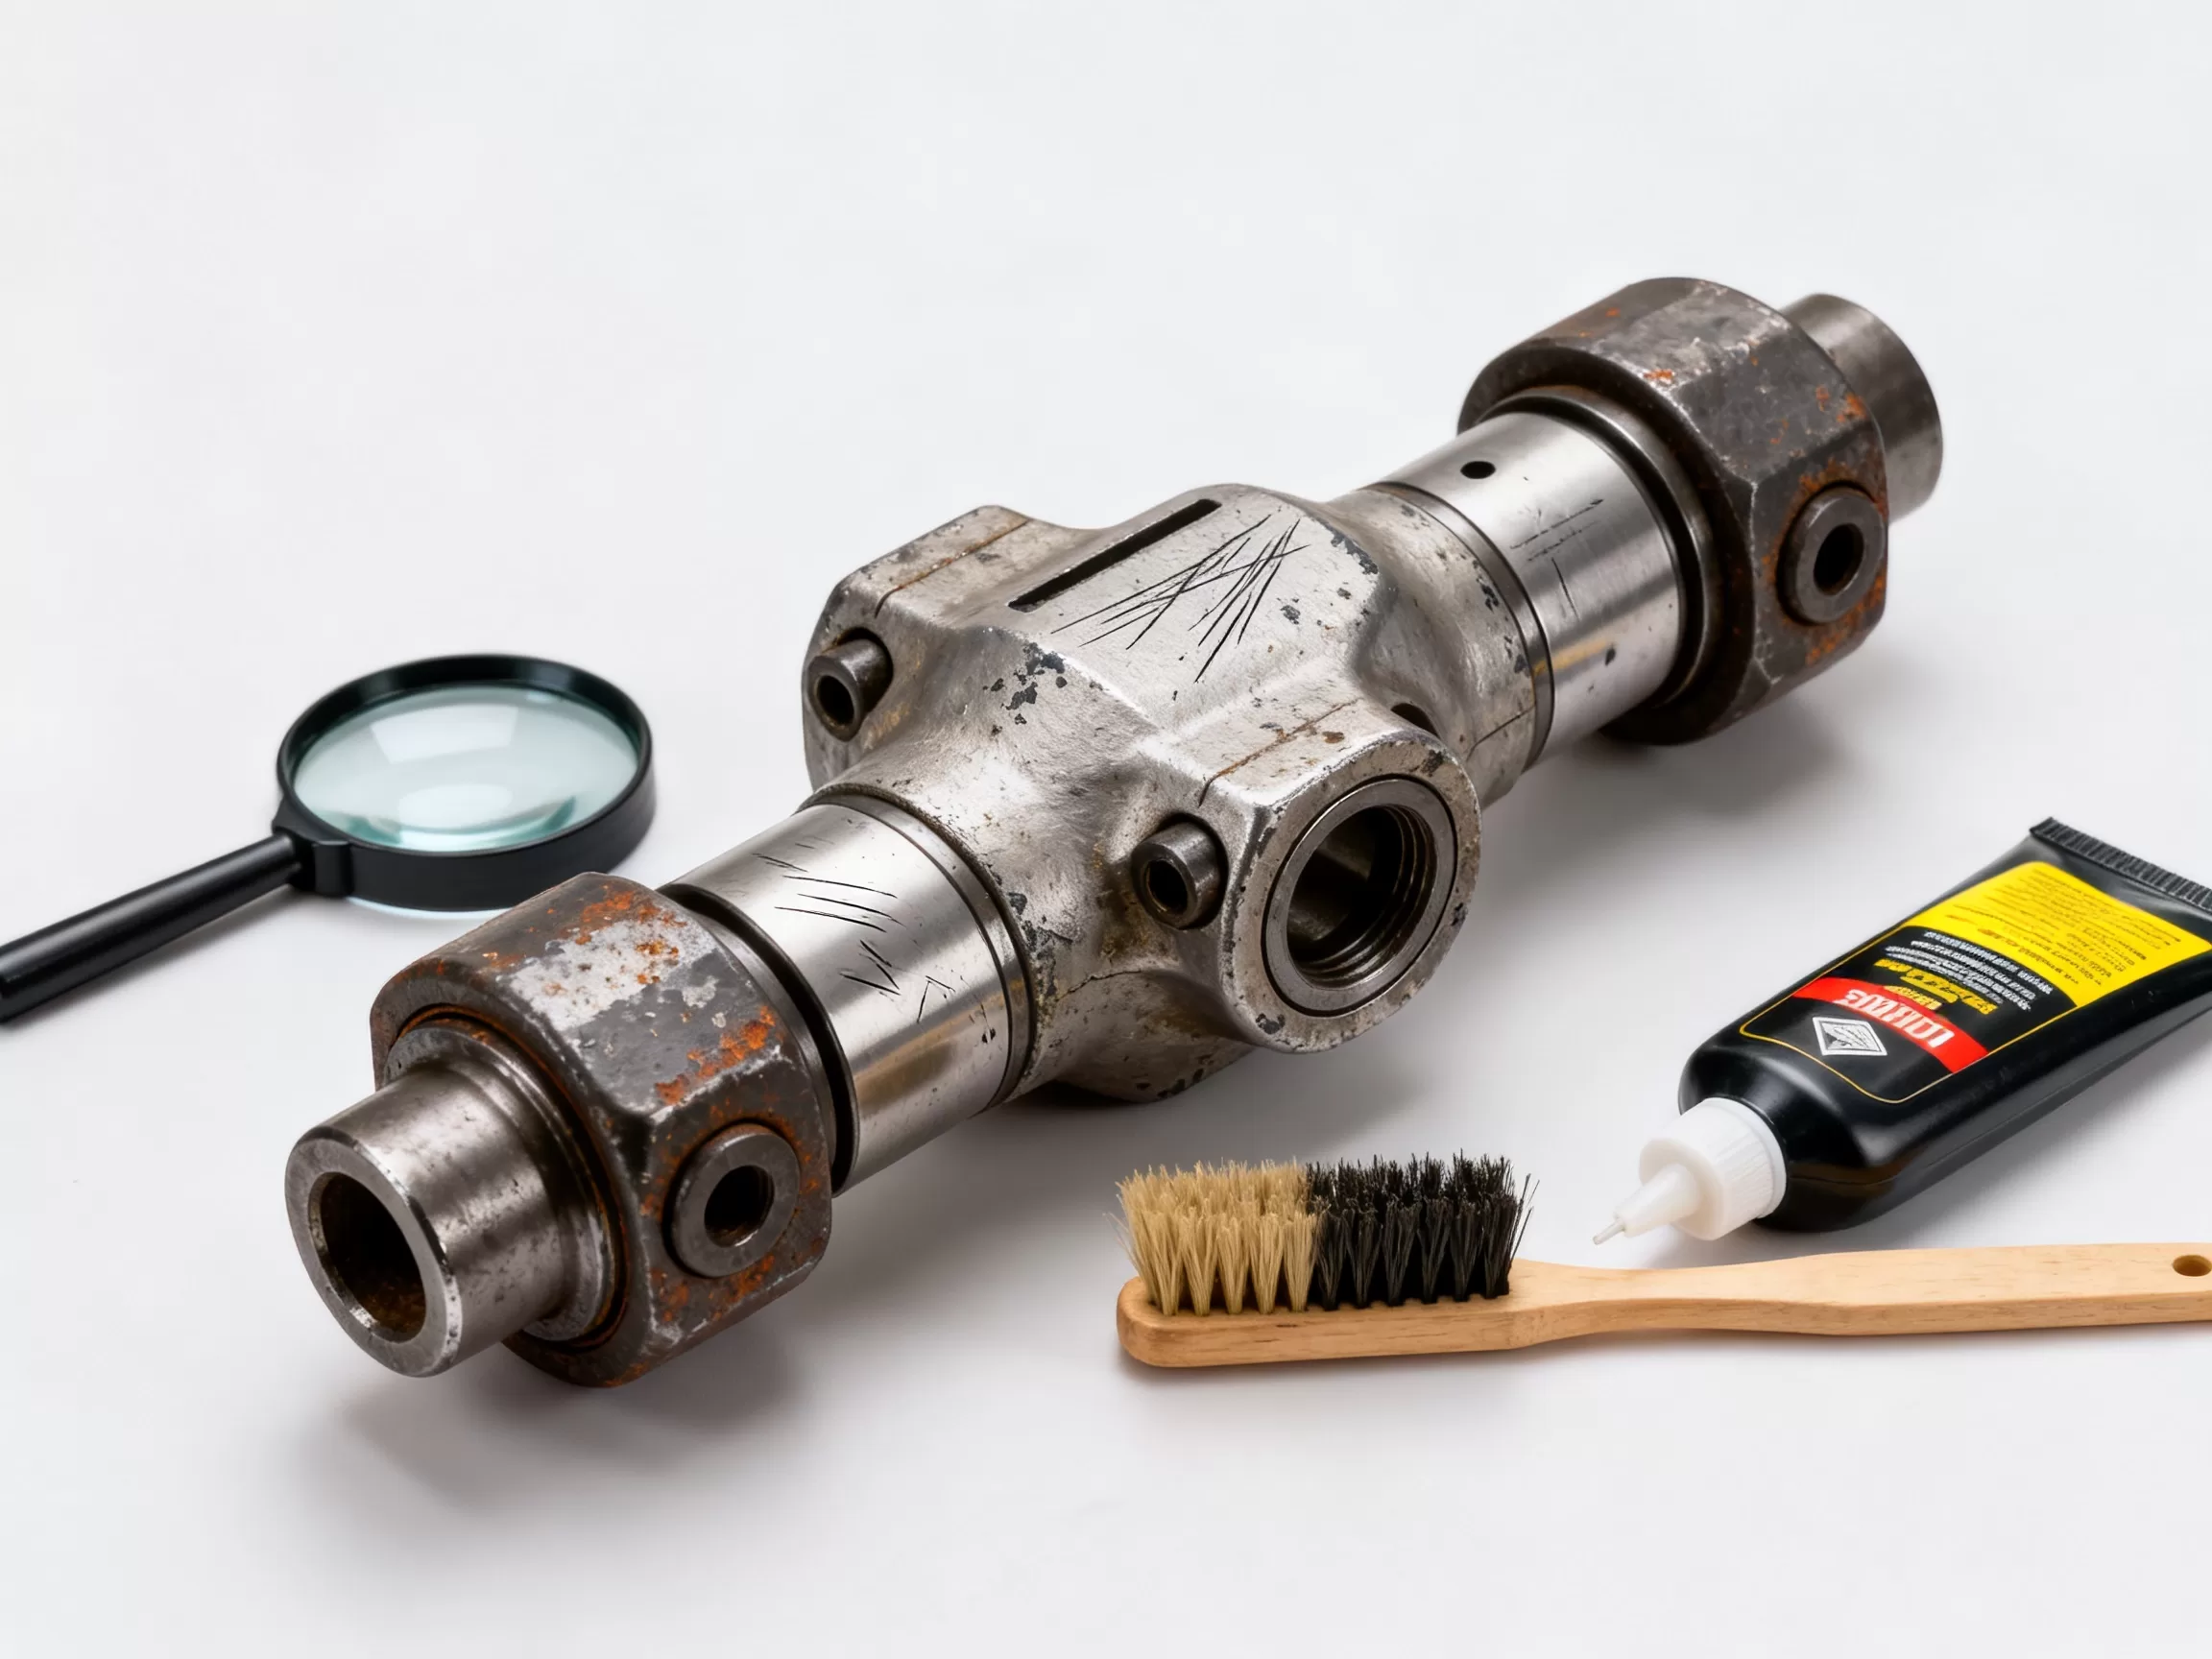
判断润滑失效导致的磨损,看磨痕就能分辨。润滑不良造成的磨损面呈均匀的拉伤状,表面发亮,像砂纸打磨过的痕迹。如果拆开万向节发现滚针发蓝、变色,说明温度已经高到让金属回火,硬度下降后磨损只会更快。
交变载荷冲击:周期性应力下的金属疲劳
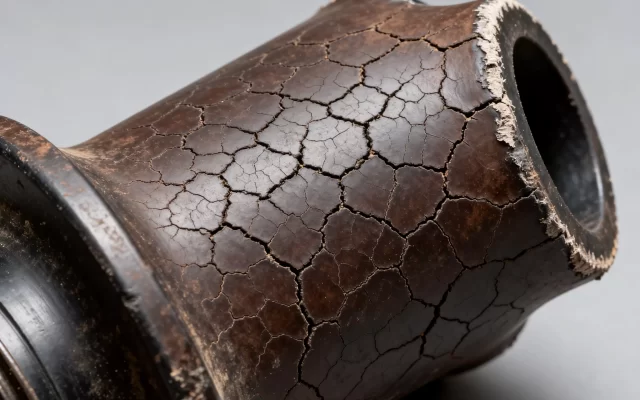
螺杆泵的转子运动轨迹是偏心的,这导致万向节受到的力不是恒定方向,而是每转一圈就完成一个交变循环。这种交变应力积累到一定程度,会在销轴表面产生微裂纹,裂纹扩展后形成剥落坑。
这种情况在输送高粘度介质时尤为明显。介质粘度越高,泵出口压力脉动越大,万向节承受的冲击载荷就越剧烈。行业共识认为,长期在接近泵额定压力上限下运行,万向节寿命可能缩短至正常工况的一半左右。
介质侵入与腐蚀磨损:看不见的“化学攻击”
万向节护套一旦破损,输送介质长驱直入。介质若是清水还好,最多稀释油脂;若是含氯离子的污水,或者酸碱溶液,滚针表面会出现麻点状腐蚀坑。腐蚀坑周围应力集中,很容易发展为疲劳裂纹。
护套破损是万向节磨损最快的催化剂。一套新万向节正常能用一年半载,护套破了一个月内就可能彻底报废。现场检查时,用手捏一下护套两端卡箍是否紧固,观察护套外壁有没有划伤或鼓包,这些小细节往往决定了万向节的寿命。
润滑失效的深层原因:不是“没油”,而是“油不对”
很多操作工觉得万向节磨损就是缺油,打满黄油就万事大吉。其实问题没那么简单。
选脂不当。万向节工作温度通常在60-80℃,普通钙基脂在这个温度下会软化流失。需要选用耐高温、抗水淋的锂基脂或合成烃润滑脂。
加脂过量。润滑脂加得太满,运转时内部压力升高,反而把密封圈挤开,油脂外溢后介质趁虚而入。加脂量控制在腔体容积的1/2到2/3比较合适。
加脂间隔太长。有些工况粉尘大、温度高,润滑脂消耗快。按设备说明书半年加一次,实际三个月就已经干涸了。建议根据泵的运行小时数倒推加脂周期,而不是简单按日历时间。
磨损对比表:三种常见工况下的万向节寿命预期
| 工况类型 | 典型应用场景 | 万向节平均寿命 | 主要磨损特征 |
|---|---|---|---|
| 清洁介质、连续运行 | 清水输送、轻油泵送 | 1-2年 | 均匀磨损,间隙缓慢增大 |
| 含颗粒介质、间歇运行 | 污水提升、污泥输送 | 6个月-1年 | 磨粒磨损,表面有明显划痕 |
| 高粘度、高压工况 | 重油输送、聚合物输送 | 3-6个月 | 疲劳剥落,销轴表面出现坑洞 |
安装与维护因素:人为因素占比远超想象
对中精度不够:万向节被强制“别着劲”干活
电机输出轴与泵主动轴之间的同轴度,需要用百分表打表测量。行业标准允许的偏差范围一般在0.05mm以内。实际检修中,不少维修工靠目测或塞尺找正,偏差到0.2mm甚至更大。
对中偏差带来的后果是:万向节每转一圈就要额外承受一次弯曲力矩,这个力让滚针两端受力不均,一端压溃,一端悬空。磨损后的万向节间隙变大,反过来又加剧对中偏差,形成恶性循环。
对中找正至少要用两块百分表,一块测径向跳动,一块测轴向窜动。不光是静态找正,有条件的话还要做热态复核,因为泵运行后温度升高,各部件热膨胀量不同,冷态对中合格不代表热态也合格。
传动轴弯曲与转子卡滞的连带损伤
转子在衬套内卡滞,会产生巨大的反作用力,这股力通过万向节传递到传动轴上,轻则加速万向节磨损,重则直接扭断销轴。造成转子卡滞的原因包括:介质中纤维缠绕、衬套过度磨损后转子偏心量增大、泵腔内有异物。
单螺杆泵万向节异响、振动大的情况出现时,不要只盯着万向节本身,先盘车检查转子转动是否顺畅。如果盘车需要大力气才能转动,说明问题在泵头而不在万向节。
万向节失效模式自检清单
- 听声音:万向节磨损初期会有间歇性“咯噔”声,频率与转速一致
- 摸温度:万向节护套表面温度明显高于泵体其他部位,手感烫手
- 看振动:泵体振动值比平时增大30%以上,优先检查万向节
- 查护套:护套表面有裂纹、破洞、卡箍松动,立即更换并检查内部
- 测间隙:拆下万向节,用手扳动叉头,感觉径向旷量明显,说明滚针已磨损
螺杆泵万向节多久换一次合适
这个问题没有标准答案,因为工况差异太大。但可以参考一个经验值:在正常维护、对中合格的前提下,万向节组件寿命通常在3000到6000运行小时之间。如果泵24小时连续运转,相当于4到8个月。
判断是否该换,不要只看运行时间,以拆检实测间隙为准。用塞尺测量销轴与滚针之间的配合间隙,超过0.1mm就应该更换。没有测量工具的话,手感判断也可以:新万向节转动时顺滑无旷量,磨损后的万向节转动手感发“松”,有明显的撞击感。
延长万向节寿命的实操调整:从“坏了再换”到“主动预防”
润滑管理:先搞懂该用什么脂、加多少、隔多久
选对润滑脂,比多打几次油更管用。万向节润滑选用EP2级锂基脂或聚脲基润滑脂,这两种脂耐高温、抗剪切,适合万向节这种高负荷摆动轴承。不要用钙基脂,高温下容易结块。
加油频率建议按运行小时数设定:连续运行的泵,每500小时加一次脂;间歇运行的泵,每周检查一次油嘴状态。加脂时注意:看到旧油脂从密封边缘挤出时立刻停手,再打就超量了。
安装精度控制:把对中当成“一次定生死”的工序
安装万向节时,先检查叉头内孔有无毛刺,销轴表面有无锈蚀。装配时涂抹少量润滑脂在滚针表面,不要直接干装。
对中操作要分两步走:第一步粗对,用直尺或塞尺把联轴器间隙调均匀;第二步精对,架好百分表,转动联轴器一周,记录径向和轴向偏差值。调整垫片直到两个方向的偏差都在允许范围内,然后锁紧地脚螺栓,再次复测确认没有变动。
泵的工况调整:减少万向节“额外加班”的机会
万向节磨损最快的工况,一是超压力运行,二是低流量运行。超压力意味着万向节受力增大,低流量意味着泵内回流加剧,转子受力不稳定。
现场管理中,关注泵出口压力表读数,长期超过额定压力,就是万向节减寿的信号。输送介质含砂量大的场合,进口加装除砂装置或者定期清理泵前滤网,从源头减少磨粒进入万向节腔体的机会。
日常生活中单螺杆泵万向节磨损怎么办才能最快恢复?答案是拆检确认损伤程度,轻度的更换润滑脂和密封护套即可,重度的必须更换整套万向节组件,单换滚针或者销轴会导致配合间隙不匹配,寿命反而更短。
磨损后的修复与更换决策
万向节磨损到什么程度该修,什么程度该换,这个决策直接关系维修成本。
- 滚针表面有点蚀但未剥落,销轴无台阶磨损,可清洗后更换润滑脂继续用
- 滚针有剥落或断裂,销轴有台阶状磨损,必须成套更换
- 叉头耳孔磨成椭圆形,属于万向节壳体变形,无法修复,只能换总成
万向节更换时最好连护套一起换。护套是橡胶件,日常承受弯曲和拉伸,装回去的老护套往往已经存在肉眼看不见的微裂纹,换新万向节后使用不了多久又漏水进砂。
螺杆泵万向节相关故障Q&A
万向节磨损会不会导致泵完全卡死?
万向节磨损到滚针散架的程度,销轴失去支撑,可能会在运转中错位卡死转子,导致泵突然停转。这种情况多发生在含颗粒介质工况,磨损速度快,从异响出现到卡死可能只需要几天时间。发现泵声音异常后继续硬撑运行,是造成万向节彻底报废的主要原因。
螺杆泵万向节异响和联轴器异响怎么区分?
联轴器异响频率与电机转速一致,声音清脆、节奏均匀,在联轴器护罩附近听最明显。万向节异响频率与泵转速一致,但声音更低沉、带有金属撞击感,在泵头传动部分听最明显。区分方法很简单,停机后手动盘车,如果转动到某一角度时感觉到卡顿或撞击感,问题在万向节;如果转动顺畅但运行时有异响,问题多在联轴器或轴承。
输送含砂介质时,万向节价格差异主要在哪些方面?
万向节组件的价格差异主要由材质和加工精度决定。普通碳钢销轴加标准滚针轴承的万向节,价格相对经济,适合清水或轻介质工况。用于含砂介质的高耐磨型万向节,销轴表面经过渗碳淬火处理或堆焊硬质合金,成本增加一半以上,但寿命可能延长两到三倍。选购时不要只盯着单价,按照“单价÷预期寿命”计算单位时间成本,耐磨型往往更划算。现场使用中,含砂工况下万向节护套的更换频率比万向节本体更高,备件采购时护套的库存量建议是万向节总成的两倍。